Como parte de Grupo Aceros Marcela, vivo a diario los retos de especificar, abastecer e inspeccionar tuberías de acero inoxidable bajo ASTM A312 para proyectos que no pueden detenerse. Esta guía concentra lo esencial —especificaciones, tipos de tubos, selección de grado y schedule, ensayos y aplicaciones— para ayudarte a comprar con criterio técnico, sin perder de vista tiempos y confiabilidad. A lo largo del texto iré dejando notas de campo: por ejemplo, cuando una línea maneja salinidad, “subir” de 304 a 316 nos ha ahorrado pitting y reprocesos.
¿Qué es la norma ASTM A312 en tubos de acero inoxidable?
La ASTM A312 especifica requisitos para tuberías de acero inoxidable austenítico destinadas a servicio general y alta temperatura, tanto sin costura (SMLS) como soldadas (WLD/HCW). En la práctica, esto cubre los grados más demandados en la industria —TP304/304L, TP316/316L — y define criterios de composición química, propiedades mecánicas, ensayos y tolerancias dimensionales. Si trabajas con ingenierías, verás que A312 suele convivir con ASME SA312 (equivalencia para ambientes presurizados), y que el lenguaje de compra incluye NPS y schedules (10S, 40S, 80S), que dictan espesor y, por tanto, capacidad de presión.
En la recepción, A312 no es solo “un nombre en la etiqueta”: la norma pide que el tubo cumpla con un conjunto de pruebas (tracción, aplanamiento, entre otras) y un proceso de fabricación controlado: soldadura adecuada, tratamiento térmico cuando corresponda y superficie libre de defectos. En el día a día en tubos de acero inoxidable, verificamos estos puntos antes de liberar material: revisar certificados 3.1, cotejar heat numbers y, si el proyecto lo exige, realizar PMI (Positive Material Identification) para confirmar el grado.
Un error común es suponer que cualquier “tubo inoxidable” sirve para todo. La ASTM A312 delimita un terreno claro: hablamos de tubos inoxidables austeníticos, con familias específicas (304/316), schedules definidos y pruebas estandarizadas. Esto permite comparar propuestas de varios proveedores con “manzana contra manzana”, reduciendo el riesgo de sobrecostos o fallas. Y, cuando el cronograma aprieta, contar con stock conforme a ASTM A312 acelera la obra sin sacrificar calidad: en nuestro caso, esa rapidez en la entrega es un diferencial que los clientes valoran porque evita paros no planificados.
Tipos de fabricación: sin costura (SMLS), soldado (WLD) y HCW
Elegir entre SMLS y WLD/HCW no es un asunto menor. El tubo sin costura (SMLS) parte de una palanquilla maciza perforada, con excelente integridad en pared y desempeño en presión; suele ser la opción para servicios críticos, altas presiones o temperaturas. Por su lado, el tubo soldado (WLD) se forma desde tira/placa laminada; bien fabricado y tratado térmicamente, cumple sin problemas en gran parte de aplicaciones industriales (agua, aire, vapor moderado, productos alimenticios, química suave). HCW (heavily cold worked) se emplea cuando se requiere trabajo en frío intensivo para lograr propiedades mecánicas específicas.
En términos prácticos:
- Disponibilidad y costo. El WLD suele ofrecer mejor precio y plazos —clave cuando el proyecto no admite demoras—, mientras que SMLS puede tener lead times más largos y un ticket más alto. En nuestra experiencia, cuando un cliente “necesita para mañana”, el inventario en WLD con schedule 10S/40S resuelve sin comprometer la conformidad A312.
- Calidad superficial y acabados. Sea SMLS o WLD, el decapado y pasivado ayudan a restituir la capa pasiva de cromo, mejorando la resistencia a la corrosión y la limpieza (indispensable en alimentos y bebidas). Siempre revisamos el cordón interno en WLD; una soldadura bien esmerilada y tratada térmicamente es compatible con procesos sanitarios (ojo con requisitos 3-A si aplican).
- Soldabilidad y montaje. Ambos tipos son soldables, pero la consistencia de espesor en WLD facilita parametrizar el proceso (TIG/GTAW); en SMLS la robustez en presión es el atractivo. Para líneas largas con soportación óptima, el ahorro en costo de WLD puede redirigirse a mejores válvulas o instrumentación.
Conclusión operativa: evita decisiones “religiosas”. Evalúa servicio, presión/temperatura, fluido, presupuesto y plazo. Hemos visto proyectos ahorrar 15–25% adoptando WLD 316L SCH 10S en agua industrial, reservando SMLS para tramos de bombeo de alta presión o tie-ins críticos.
Propiedades y composición: 304 vs 316
En la familia A312, TP304/304L y TP316/316L son los caballos de batalla. 304/304L ofrece un balance ideal para agua, aire, vapor limpio y buena soldabilidad; 316/316L, con Mo (2–3%), eleva la resistencia al pitting y crevice en presencia de cloruros, aceites marinos o productos químicos moderados. En ambientes muy agresivos (cloruros altos, ácido sulfúrico, fertilizantes, pickling lines), aleación alto níquel y molibdeno— destaca por su resistencia a la corrosión general y localizada.
Pistas prácticas para decidir:
- 304/304L: alimentación de agua de enfriamiento, aire de instrumentos, líneas CIP no cloradas, alimentos y bebidas sin cloruros altos. Si detectas corrosión por picadura en 304, el salto natural es 316L.
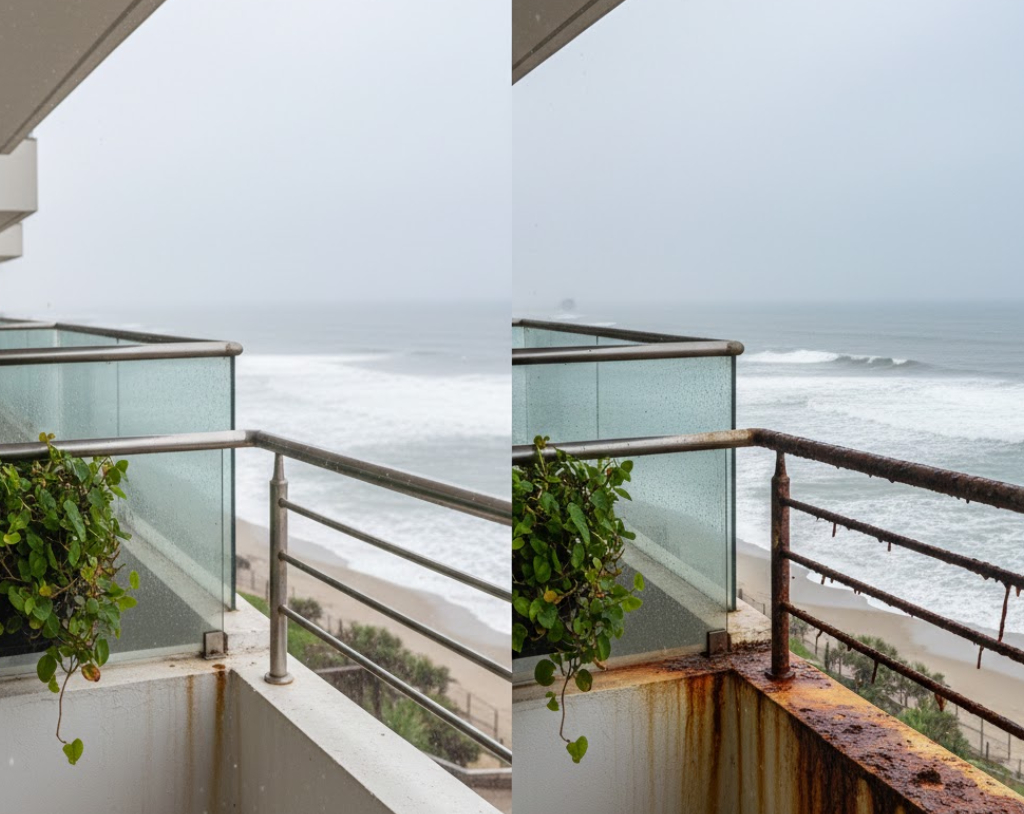
- 316/316L: contacto frecuente con sales, lavados cáusticos con trazas de cloruros, salmueras, ambientes costeros. En mi experiencia, mover una línea de enjuague salobre de 304 a 316L eliminó paradas por pitting.
Dimensionalmente, todos estos grados se entregan en NPS con schedule 10S/40S/80S típicos, lo que impacta la presión admisible. Además, la “L” (304L/316L) indica bajo carbono, útil para reducir riesgo de sensibilización en la zona afectada por la soldadura y mejorar desempeño en servicio soldado.
Tip de taller: pide certificados 3.1 con composición (C, Mn, P, S, Si, Cr, Ni, Mo) y propiedades mecánicas (límite elástico, resistencia a la tracción, alargamiento). Cuando el proceso lo demanda, ejecutamos PMI antes del despacho; es una capa extra de confiabilidad que nuestros clientes agradecen.
Cómo elegir el grado y el schedule adecuados
La selección es una combinación de fluido, corrosividad, presión/temperatura y normativa. Te propongo una matriz simple:
- Ambiente y fluido
- Agua potable / proceso sin cloruros altos → 304/304L.
- Agua salobre / limpieza con cloruros → 316/316L.
- Presión/temperatura
- Baja a media → SCH 10S suele bastar.
- Media a alta → SCH 40S; tramos críticos o bombeo exigente → SCH 80S o SMLS.
- Temperatura elevada: valida propiedades mecánicas y dilatación.
- Higiene / acabado
- Procesos sanitarios: decapado y pasivado, esmerilado interno de cordón en WLD, limpieza final.
- Mantenibilidad y costo
- Proyectos con paradas costosas: justificar 316L por ciclo de vida.
- Proyectos con presupuesto acotado y baja corrosión: WLD 304L con buen acabado.
Desde Grupo Aceros Marcela, solemos guiar la compra con un checklist rápido: grado, schedule, longitud, norma, certificados, ensayos, acabado y plazo. Cuando el cliente necesita continuidad operativa, priorizamos rapidez en la entrega con combinaciones estándar (p. ej., 316L SCH 10S en longitudes comerciales) que sabemos funcionan. Y si surge la duda de presión, pedimos el dato de diseño o la clase de brida para alinear schedule sin sobredimensionar.
Aplicaciones industriales: ejemplos prácticos y casos reales
Alimentos y bebidas. Líneas CIP/SIP y transporte de jarabes, agua de proceso y enjuagues suelen ir en 304/304L con buen acabado interno. Cuando se usan agentes clorados o hay salmueras (quesería, conservas), la migración a 316L reduce pitting. En nuestra experiencia, un cambio de 304 a 316L en enjuague salino eliminó defectos puntuales en menos de un trimestre.
Química y tratamiento de agua. 316L brilla en cloruros moderados; para ácido sulfúrico diluido y ciertas combinaciones de ácidos, ofrece una ventana de servicio notable. En plantas de tratamiento, las líneas de hipoclorito demandan cuidado: especificar 316L con buen pasivado y evitar zonas estancadas.
Minería y metales. Fluidos abrasivos+cargados pueden no ser el terreno del inoxidable si se prioriza resistencia a erosión; no obstante, los tubos inoxidables en 304/316 se usan en circuitos de agua industrial, aire comprimido y algunas soluciones químicas. Donde el ambiente es costero, el 316L ayuda en estructuras expuestas y utility lines.
Oil & Gas, marino e infraestructura. Ambientes salinos y spray marino justifican 316L; 904L aparece en skids químicos o inyección de químicos agresivos. Los schedules suelen escalar por requerimientos de presión: SCH 40S/80S son comunes en tramos presurizados.
En todos los sectores, una lección recurrente: logística confiable pesa tanto como la técnica. Nuestra política de confiabilidad en ventas y entrega rápida ha sido decisiva en paradas de planta: contar con A312 conforme, listo para despacho, evita sobredimensionar stocks de seguridad en el cliente y acorta el time-to-fix.
Recepción y ensayos según ASTM A312
Para que tu compra no se convierta en un riesgo, estandariza la recepción:
- Documentación: certificado EN 10204 3.1 con composición y mecánicas, norma ASTM A312/ASME SA312, grado (TP304/304L, TP316/316L), heat number, dimensiones NPS y schedule.
- Inspección visual: verificación de superficie (sin laminaciones, pliegues, poros), control del cordón interno en WLD si aplica, extremos biselados cuando el trabajo lo requiera.
- Ensayos: la norma considera tracción y aplanamiento, entre otros. En proyectos críticos, incorporar PMI y, si hay historial de corrosión, pruebas adicionales (ferroxil, rugosidad interna) puede ser conveniente.
- Acabados y limpieza: decapado/pasivado y limpieza final; embalaje que proteja de golpes y contaminación.
En nuestro flujo en acero inoxidable, antes de la entrega validamos certificados, cotejamos schedule contra plano y revisamos longitudes. Cuando la obra está contra el tiempo, esta disciplina permite despachar el mismo día con confianza. La diferencia entre un proyecto fluido y uno atascado suele estar en estos básicos: no subestimes el poder de un checklist.
Preguntas frecuentes (FAQs)
- ¿Qué diferencia hay entre SMLS y WLD en tubos A312?
SMLS no tiene costura y soporta mejor picos de presión; WLD es más económico y disponible, suficiente para gran parte de servicios industriales si cumple A312 y tratamiento térmico. - ¿Cuándo elegir 316L sobre 304L?
Cuando hay cloruros (agua salobre, salmueras, ambiente marino) o historial de pitting. Si el proceso es suave y sin cloruros, 304L suele bastar. - ¿Cómo definir el schedule (10S/40S/80S)?
Depende de presión/temperatura y clase de brida. Consulta cálculo de diseño o tablas de presión admisible y elige el schedule más eficiente. - ¿Puedo usar tubos de acero inoxidable A312 en alimentos y bebidas?
Sí. Preferir acabados pasivados, control de cordón interno en WLD y, si hay cloruros, 316L en vez de 304L.
Conclusión: claves para comprar con confianza
La decisión correcta en tuberías de acero inoxidable parte de tres preguntas: ¿qué fluido? ¿qué presión/temperatura? ¿qué ambiente? Con eso, la ASTM A312 te da el marco para especificar tipos de tubos, schedule y ensayos. Si necesitas salinidad o químicos moderados, 316L eleva la confiabilidad frente a 304L; si el entorno es muy agresivo, En obra, la diferencia real la hace la logística: stock disponible, revisión de certificados y entrega rápida. Es la combinación que buscamos día a día en Grupo Aceros Marcela para que tu proyecto no se detenga. Y si quieres explorar más sobre acero inoxidable, te dejamos la categoría para profundizar.